 Volkswagen
 BMW
 MINI
 Mercedes
 Ford
 Peugeot
 Citroën
 Opel
Kamakselmateriale: stopejern vs stal
Støpejern, billettstål, nitrering og fosfatering - materialene bak kamakselen og hvorfor de spiller en rolle for slitasje og ytelse. Guide fra Meksta.
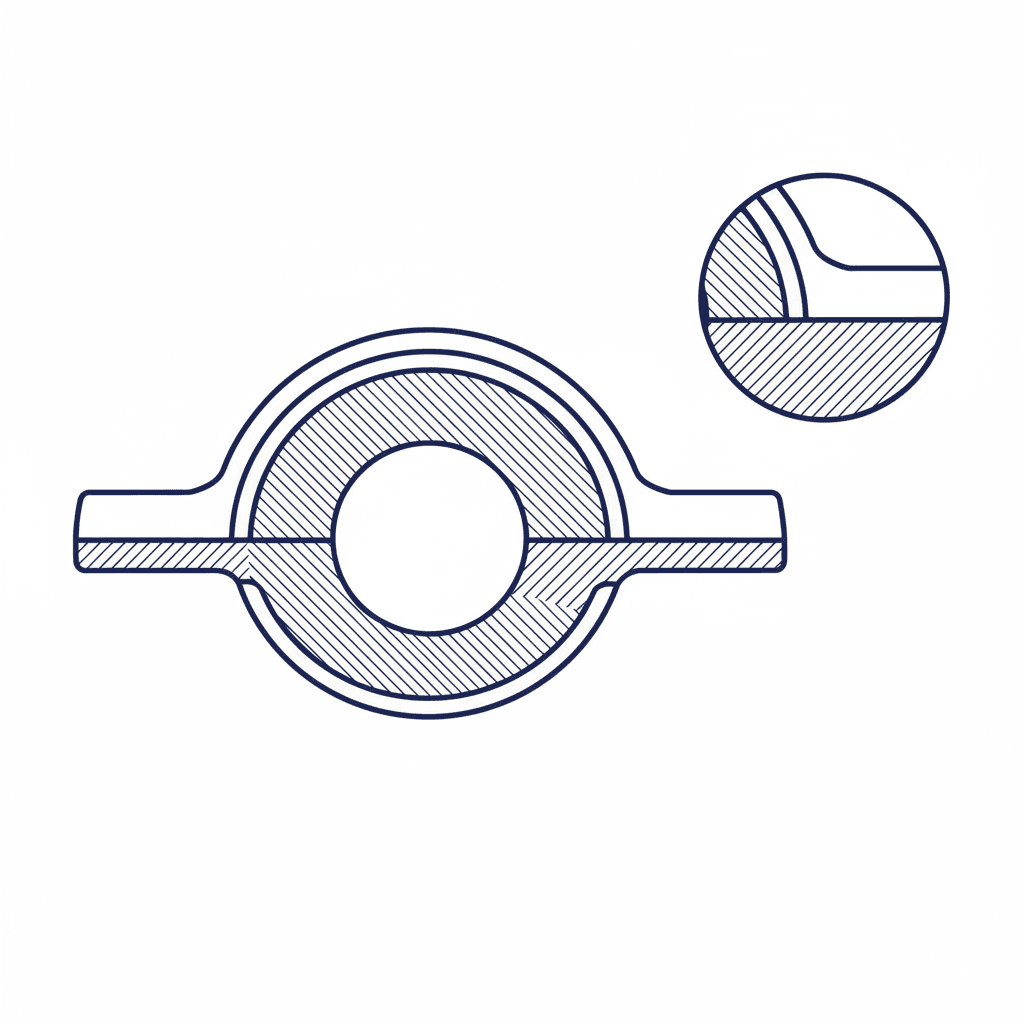
Kamakselens materiale avgjør hvor mye belastning lobeflaten tåler, hvor lenge den holder og hvilken type løfter den kan kjøres med. Valget mellom støpejern og stål - og hvilken overflatebehandling som brukes - handler ikke om prestisje, men om mekanikk.
Støpejern: den vanligste kamkjernen
De fleste kamaksler - både original og aftermarket - produseres av legert støpejern. Newman Cams, en av Storbritannias mest etablerte kamakselprodusenter, spesifiserer at standardmaterialet for støpte kamaksler er et kromlegert støpejern, ofte referert til som "chilled cast iron" eller Grade 17, med typisk 1 % krom.
"Chilled" viser til produksjonsprosessen: lobene støpes mot kjølte (chilled) former som får overflaten til å stivne raskt og danne en hard, hvit jernstruktur i lobeflaten - mens kjernen forblir seigere, grått støpejern. Resultatet er en ytterst hard kontaktflate som tåler den glidende belastningen fra en flat tappet-løfter.
COMP Cams produserer både støpte og billettkjerner og bemerker at deres støpte kamaksler fungerer utmerket med flat tappet-løftere, forutsatt at innkjøring og smøring gjøres riktig.
Billettstål: maskinbearbeidet presisjon
En billettkamaksel dreies ut av en solid stålstang - til forskjell fra støpejern som støpes i en form. Newman Cams beskriver billett som det foretrukne materialet for prestasjonskamaksler og oppgir at deres billettemner normalt nitreres etter sliping.
Vanlige stålsorter for billettkamaksler inkluderer 5150 (krom-vanadium), 8620 (nikkel-krom-molybden) og 9310 - alle legerte stål med høy utmattingsfasthet. CylinderHead MFG bemerker at billett gir overlegen styrke, mulighet for tightere toleranser, og bedre motstand mot bøying og vridning under høye belastninger.
Ulempen er kostnad. Å dreie, slipe og nitrere en kamaksel fra solid stang koster betydelig mer enn å støpe en.
EN40B - nitreringsstålet
Newman Cams trekker frem EN40B som et spesifikt stål designet for nitrering. Det inneholder aluminium, krom og molybden som alle danner harde nitrider ved varmebehandling. Resultatet er en ekstremt hard overflate (typisk 65-70 HRC) som tåler høye kontaktbelastninger - ideelt for kamaksler som kjøres med rulleløftere og høye fjærtrykk.
Overflatebehandlinger
Fosfatering (Parkerizing)
OnAllCylinders beskriver Parco Lubrite (manganditiofosfat) som standardbehandlingen for støpejernskamaksler i flere tiår. Fosfateringen skaper en porøs, oljeabsorberende overflate som holder på en smørefilm gjennom den kritiske innkjøringsfasen. Den mørke, matte overflaten du ser på en ny kamaksel, er fosfateringen - den er ikke kosmetisk, men funksjonell.
Nitrering
Ved nitrering varmebehandles kamakselen i en nitrogenatmosfære. Nitrogenatomene diffunderer inn i stålets overflate og danner ekstremt harde nitrider. OnAllCylinders beskriver det som en prosess som case-herder kamkjernen, noe som gir en slitasjeflate som er betydelig hardere enn ubehandlet stål.
Nitrering er standard på billettkamaksler og brukes også på omslipte kamaksler der originaloverflatens herding er slipt bort og må erstattes.
DLC (Diamond-Like Carbon)
DLC er et tynt, ekstremt hardt karbonbasert belegg som påføres løfterens kontaktflate (og noen ganger kamloben). OnAllCylinders bemerker at DLC-overflater er svært glatte og slitesterke - NASCAR-team brukte DLC-belagte løftere med stålkjernekamaksler i æraen da flat tappet var påkrevd av reglementet.
CatCams i Belgia har utviklet egne "slipper followers" - flate løftere med DLC-belegg som ekstra lang kontaktflate - spesifikt for å muliggjøre mer aggressive kamprofiler som konvensjonelle rullefingerløftere ikke klarer.
Mikrofinish
I tillegg til fosfatering bruker enkelte produsenter mikrofinish-bearbeiding av kamlagertapper og lobkontaktflater. Prosessen gir en ekstremt glatt overflate som reduserer startfriksjonen og forbedrer oljefilmens stabilitet. Det er vanligere på prestasjonskamaksler enn på standard byttedeler.
Råemne og kamsliping
Meksta sliper kamaksler fra råemner (blanks) - det vil si kamakselembryoer som har riktig grunnform, tappdiametre og monteringsmål, men ennå mangler sine endelige lobeprofiler. Ved å slipe ønsket profil på et råemne kan hvilken som helst kamspesifikasjon skapes uten å måtte støpe en ny form.
Dette er standardprosessen for aftermarket-kamaksler verden over - produsenter som COMP Cams, Newman Cams og ENEM jobber alle med sliping som primær produksjonsmetode. Kvaliteten ligger i slipemaskinens presisjon, programmets nøyaktighet og materialets grunnegenskaper.
Materiale og løftertype henger sammen
Valget av materiale og overflatebehandling er ikke fristående - det må matche løftertypen:
- Flat tappet, støpejernskam - krever fosfatering, korrekt herding i lobeflaten og ZDDP-rik olje. Den glidende kontakten er avhengig av offerfilmen mellom lobe og løfter.
- Flat tappet, billettstål - krever nitrering for å gi tilstrekkelig overflatehardhet. Uten nitrering er ubehandlet stål for mykt for den glidende belastningen.
- Rulleløftere - den rullende kontakten tillater hardere materiale og høyere fjærtrykk. Nitrert billettstål er standardvalget for aggressive rollerkammer.
Oppsummering
Materialet er ikke en detalj du ser - men det er en detalj som avgjør kamakselens levetid. Støpejern med korrekt herding fungerer utmerket med flat tappet og riktig olje. Billettstål med nitrering gir maksimal slitasjemotstand for høye belastninger. Og overflatebehandlingen - enten det er fosfatering, nitrering eller DLC - er det som faktisk beskytter loben mot de tusenvis av kontaktene per minutt som kamakselen utsettes for.
Kontakt Meksta - vi vet hvilke materialer og prosesser som gir riktig resultat for ditt bygg.
Om forfatteren
Robert Wiklund har jobbet med motorer i over 30 år, blant annet for Mazda Rally Team Europe, Toyota Team Europe og GMs rallyprogram. Han grunnla Meksta i 2023.
Les mer om Meksta →Trenger motoren din overhaling eller optimalisering?
Kontakt oss for eksperthjelp, enten det gjelder en veivaksel, turbooppgradering eller sylinderboring.